Penyebab, Dampak, dan Cara Mengendalikan Korosi pada Sistem Air Industri
Korosi pada sistem air industri sering baru disadari setelah kebocoran atau downtime terjadi, padahal tanda awal sudah bisa dikenali sejak dini. Dalam praktik water treatment, korosi bukan sekadar masalah estetika atau lapisan karat yang tampak di permukaan pipa. Korosi merupakan proses elektrokimia yang bekerja perlahan namun terus-menerus, menggerogoti metal dari dalam, mengurangi ketebalan dinding pipa, menciptakan pitting lokal, dan akhirnya menyebabkan kegagalan prematur pada komponen critical. Untuk engineer maintenance dan utility yang bertanggung jawab atas Boiler, Cooling Tower, closed circuit, hingga piping distribution, memahami mekanisme dan mengendalikan laju korosi bukanlah pilihan—melainkan kebutuhan operasional yang menentukan uptime pabrik.
Dalam konteks ini, strategi corrosion control chemical menjadi salah satu pilar paling fundamental dalam program water treatment. Tanpa parameter yang tepat dan monitoring berkelanjutan, bahkan sistem dengan flow stabil dan temperatur terkontrol tetap rentan terhadap degradasi material. Artikel ini membahas korosi dari perspektif lapangan: gejala apa yang muncul sebelum kerusakan masif terjadi, mengapa parameter tertentu menjadi pemicu utama, dan bagaimana approach teknis yang benar dalam mendesain program pengendalian korosi yang efektif.
Tanda-Tanda Awal Kerusakan Korosi di Lapangan yang Sering Melewatkan Mata Maintenance

Seringkali, kondisi korosi yang sudah progressing berat baru terdeteksi saat team maintenance menerima laporan kebocoran pada flange joint, ditemukan karat menumpuk di manometer, atau mengalami drop tekanan abnormal pada loop piping. Namun, sebelum titik-titik kritis itu tercapai, ada serangkaian gejala yang bisa jadi indikator peringatan dini:
- Kondisi air yang berubah warna — perubahan dari bening menjadi kecokelatan atau kemerahan menunjukkan adanya besi terlarut dan produk oksidasi besi (iron oxide/hematite/magnetite) yang dilepaskan ke dalam sistem. Warna ini semakin gelap seiring konsentrasi suspended solids besi meningkat.
- Meningginya iron count — jika water analysis rutin menunjukkan nilai Fe2+ dan Fe3+ di atas baseline desain, itu pertanda material pipa atau heat exchanger sedang mengalami active dissolution. Iron count yang konsisten naik tanpa penyebab eksternal biasanya berkaitan dengan insufficient corrosion inhibitor coverage atau shift dalam kualitas make-up water.
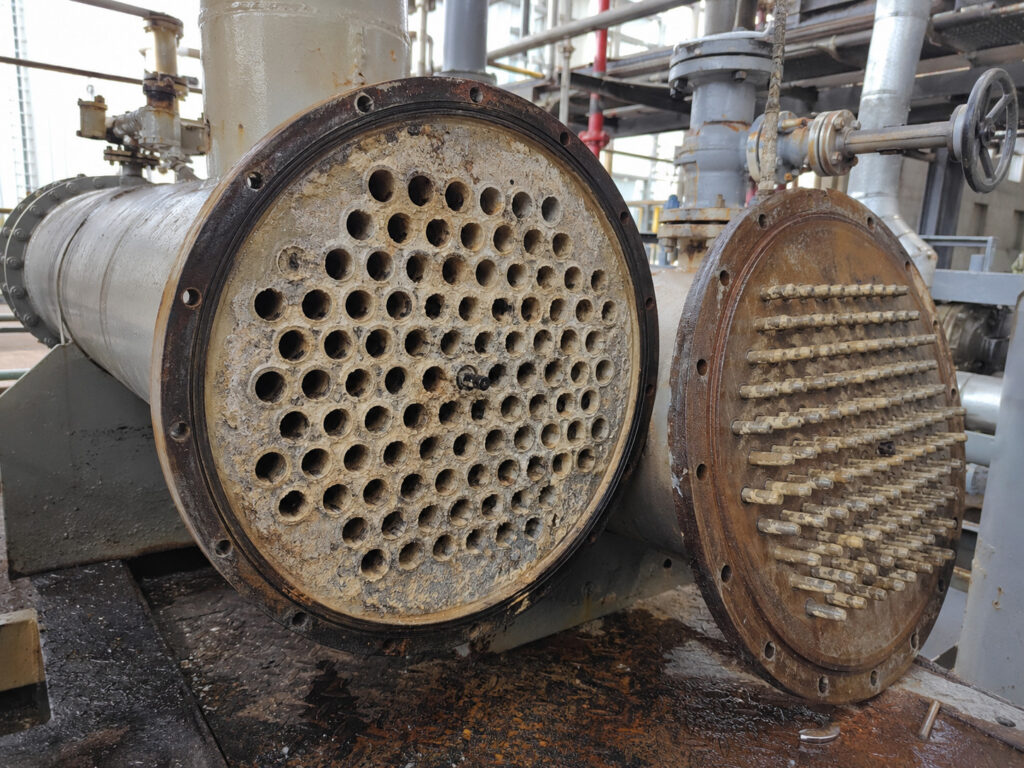
- Kehadiran pitting — berbeda dengan uniform corrosion yang merata, pitting membentuk lubang-lubang lokal berukuran kecil namun dalam. Pitting jauh lebih berbahaya karena sulit dideteksi visual dari luar pipa, dapat menembus wall thickness dalam waktu singkat, dan memicu titik lemah pada pressure boundary.
- Debu karat di deposit — sediment merah-cokelat di bottom of cooling basin, filter strainer clogged cepat, atau black deposits di sisi tube boiler menunjukkan bahwa korosi sedang berlangsung dan produknya membentuk scale/adhesion pada permukaan transfer panas.
- Kebocoran pada piping dan heat exchanger — leak di flange, pinhole pada tube side, atau crack di weld joint sering kali berakar dari gabungan general thinning dan pitting attack. Heat exchanger merupakan area paling vulnerable karena turbulensi tinggi dan variasi temperatur yang mempercepat fatigue-corrosion interaction.
Ketiga gejalanya tidak berdiri sendiri. Biasanya ada korelasi antara iron count, color change, dan onset of leaks. Tim engineering yang proaktif tidak menunggu kebocoran pertama; mereka memetakan tren parameter water quality harian dan melakukan correlation dengan history maintenance record untuk mengidentifikasi trend penurunan integritas material.
Harga Operasional yang Tersembunyi Jika Korosi Tidak Ditangani Tepat Waktu
Dampak korosi tidak berhenti pada biaya perbaikan pipa atau penggantian valve. Efek ripple-nya menyentuh seluruh aspek bisnis operation. Berikut adalah dampak-dampak nyata yang berulang muncul di site yang kurang optimal dalam menjalankan corrosion control chemical program:
- Unplanned shutdown — ketika piping burst atau heat exchanger mengalami through-wall leakage, production line terpaksa stop. Biaya downtime per jam bisa berkali-kali lipat dibandingkan nilai equipment yang rusak, terutama pada continuous process industry.
- Biaya penggantian equipment prematur — pipa stainless atau carbon steel yang seharusnya beroperasi 10–15 tahun mungkin diganti pada tahun ke-3 atau ke-5 akibat serangan korosi agresif. Total cost of ownership meningkat drastis jika replacement cycle dipendekkan.
- Penurunan efisiensi heat transfer — deposit korosi (rust scale) menempel pada permukaan heat transfer tubes menambah thermal resistance. Hal ini menurunkan coefficient heat transfer, meningkatkan energi yang dibutuhkan untuk achieve target Temperatur, dan akhirnya menaikkan opex energy consumption.
- Risiko keselamatan kerja — high-pressure steam system atau condensate return yang korosif berpotensi mengalami catastrophic failure. Uap bertekanan tinggi yang terlepas tiba-tiba bisa melukai pekerja atau menyebabkan财产损失 lebih besar di area plant.
- Frekuensi cleaning meningkat — when rust particles carry over ke downstream unit seperti RO membrane atau polish resin, cleaning frequency jadi tidak terprediksi. Setiap chemical cleaning membawa downtime additional dan penggunaan chemicals baru yang belum terbudgetkan.
Data lapangan menunjukkan bahwa setiap 1% penurunan efisiensi heat transfer akibat deposit korosi bisa setara dengan peningkatan konsumsi energi sebesar 2–4%. Angka ini belum termasuk biaya labor, spare part, dan penalty akibat production loss. Program corrosion control yang terukur sebenarnya bersifat cost-efficient karena mencegah akumulasi biaya reactive maintenance.
Mekanisme Korosi yang Sering Terlupakan di Analisis Water Quality Rutin
Pengendalian korosi yang efektif dimulai dari pemahaman mendalam tentang apa yang actually menyebabkan metal kehilangan massanya. Bukan hanya soal pH terlalu asam, tapi ada sejumlah faktor teknis yang saling berinteraksi:
- Dissolved oxygen (DO) — oksigen terlarut menjadi primary cathodic depolarizer dalam netral dan alkaline systems. Reaction antara DO dan besi menghasilkan ferrous/ferric hydroxide yang kemudian terkonversi menjadi rust scale. Pada boiler system, meskipun design sudah memakai deaerator, trace oxygen tetap masuk dan menyebabkan localized attack di areas dekat feedwater nozzle.
- pH tidak terkontrol — rentang pH optimal berbeda tiap material dan aplikasi. Carbon steel umumnya membutuhkan pH 8.5–10.5 di cooling system agar passive film terbentuk. Di low-pressure steam dan condensate return, pH yang terlalu rendah mempercepat acid attack. Fluktuasi pH yang lebar dari satu sampling ke sampling berikutnya menandakan inadequate buffering capacity atau dosing inconsistency.
- Chloride tinggi — ion klorida merusak protective oxide layer pada stainless steel dan aluminum, memicu crevice corrosion dan pitting. Bahkan pada kadar yang relatif rendah (di bawah 200 ppm), kombinasi chloride dengan stagnant zone di gasket joint atau thread connection bisa menjadi trigger pit initiation.
- Galvanic corrosion antar material — ketika dua metal berbeda potensial elektroda terhubung dalam larutan elektrolit (air), terjadi aliran elektron dari anode ke katode. Pasangan common yang bermasalah: carbon steel dengan copper alloy, brass fitting pada carbon steel pipe, atau aluminum heat exchanger plate yang terkopel dengan stainless steel support. Galvanic attack biasanya terlokalisasi di junction point.
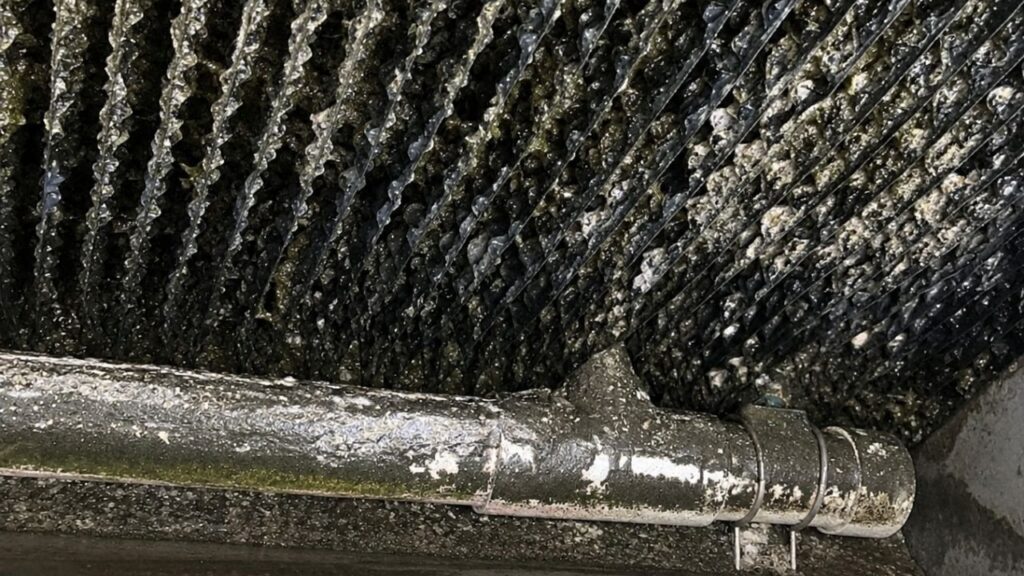
- Microbiologically Influenced Corrosion (MIC) — biofilm yang dibentuk bacteria (terutama sulfate-reducing bacteria dan iron-oxidizing bacteria) menciptakan mikro-environment dengan gradien pH, potensi redoks, dan konsentrasi ion yang berbeda dari bulk water. Hasilnya: pitting sangat aggressive yang sering dikira mechanical erosion atau fatigue. MIC sulit diatasi hanya dengan chemical inhibitor; memerlukan sinergi biocide program.
Pada banyak site, engineer melihat parameter tunggal seperti pH atau hardness saja, lalu menarik kesimpulan. Padahal korosi adalah fungsi multidimensi. Dissolved oxygen, conductivity, chloride level, temperature profile, velocity, dan material compatibility harus dievaluasi bersama-sama. Pendekatan parsial hanya akan menutupi gejala sementara, bukan akar masalah.
Checklist Parameter dan Prinsip Dosing Sebelum Menerapkan Program Pengendalian Korosi
Sebelum memilih corrosion inhibitor spesifik dan menyesuaikan dosis, tim engineering perlu melewati beberapa tahap verifikasi teknis. Berikut adalah checklist yang harus dicek dan prinsip yang harus diterapkan:
- Evaluasi material konstruksi — identifikasi semua jenis metal yang kontak dengan air treatmen: carbon steel, stainless steel 304/316L, copper-nickel alloy, titanium, aluminum, atau mixed material setup. Inhibitor formulation harus kompatible dengan seluruh material aktif, atau ada bypass strategy untuk sensitive components.
- Baseline water analysis — lakukan comprehensive water test meliputi: pH (on-site), conductivity, TDS, total hardness, alkalinity, dissolved oxygen, chloride, sulfate, iron count (total dan soluble), silica, sodium, silicon, dan residual oxidant (chlorine/chloramine). Data ini jadi reference point untuk tracking progress program.
- Review operating condition — catat temperatur max/min, design flow velocity, pressure range, cycle of concentration (untuk cooling tower), drain-down rate, dan refill frequency. Kondisi operasi menentukan selection chemistry dose rate dan dosing point location.
- Memilih jenis corrosion inhibitor berdasarkan metal — carbonate-based inhibitors (seperti sodium carbonate + orthophosphate) cocok untuk carbon steel pada sistem tertutup di mana CO2 evolution minimal. Film-forming inhibitors (containing azole derivative untuk copper alloys) diperlukan jika ada copper heat exchanger paired dengan steel piping. Hybrid formulations menggabungkan anodic protection component dan cathodic inhibitor dengan ratio optimal untuk multi-metal systems.
- Kontrol pH melalui dedicated chemical addition — gunakan soda ash, caustic soda, atau organic amine vapor-phase corrosion inhibitor (VP CI) tergantung sistem tertutup vs terbuka. Target pH harus dicapai secara gradual untuk avoid thermal shock atau sudden scale precipitation.
- Applying oxygen scavenger di water supply line — jika dissolved oxygen masih di atas specification (umumnya <7 ppb untuk boiler, <10 ppb untuk closed circuit), tambahkan oxygen scavenger (seperti sodium sulfite, DEHA, atau carbohydrazide) di pre-boiler/feedwater section. Scavenger reaction kinetics tergantung temperatur dan residual level yang perlu di-trace.
- Menetapkan monitoring schedule — lakukan water sampling weekly untuk parameter kunci (pH, iron count, conductivity, residual inhibitor), monthly untuk comprehensive analysis, dan quarterly untuk corrosion rate measurement via coupon insert atau electrochemical probe (LPR).
- Cross-check scale potential — while optimizing corrosion inhibition, pastikan tidak terjadi unintentional scale formation akibat inhibitor overdosing atau pH swing. Monitor Langelier Saturation Index (LSI) atau Ryzner Index secara berkala.
Poin penting: inhibitor bukan “set-and-forget”. Program corrosion control chemical yang sukses membutuhkan adjustment berkala berdasarkan real-time monitoring data dan perubahan musim (misalnya summer season di mana ambient temperature dan evaporation rate naik drastis pada cooling tower).
Bagaimana Approach Teknis Kami Saat Mengevaluasi Sistem yang Mengalami Active Corrosion
Pada setiap assignment baru, tim engineering tidak serta merta merekomendasikan dosage chart dari catalog. Langkah pertama selalu dimulai dari field reconnaissance dan data gathering yang sistematis. Dalam practice, berikut urutan analisis yang kami terapkan:
Site assessment menyeluruh — survey fisik mencakup identifikasi material piping, type of joints, presence of dissimilar metal connections, location of expansion joints, dan visible sign of leaks atau deposit buildup. Kami juga memeriksa dosing point existence, mixing efficiency, dan accessibility untuk corrosion coupon insertion. Banyak kasus korosi parah ternyata berakar dari design flaw: stagnant dead-leg, improper drainage slope, atau placement sensor yang representative position.
Water analysis deep-dive — hasil laboratorium dianalisis bukan per-parameter-sendirian, melainkan sebagai integrated picture. Misal: pH 8.2 terdengar aman, tetapi jika chloride >300 ppm dan conductivity >5000 μS/cm pada cooling basin yang sudah berjalan 2 tahun, maka risk of pitting tetap tinggi meskipun pH nominal ok. Iron count trend comparison between months mengungkap apakah korosi accelerating, stable, atau decelerating.
Corrosion rate measurement via coupon — corrosion coupon yang terbuat dari material sama dengan piping asli diletakkan di representative locations: near pump suction, after heat exchanger, upstream dan downstream of chemical dosing point. Coupon diambil pada interval tertentu (biasanya 30–60 hari) dan ditimbang untuk menghitung penetration rate dalam mils per year (mpy). Reading di bawah 1 mpy dianggap excellent, 1–3 mpy acceptable, dan di atas 5 mpy memerlukan immediate intervention.
Root cause diagnosis — berdasarkan semua data, kami membangun hipotesis penyebab utama: apakah DO excess karena degasser performance drop? Apakah galvanic attack karena recent retrofit dengan material different? Apakah MIC aktif berdasarkan bacterial count dan deposit morphology? Diagnosis yang akurat menentukan apakah solusi yang diperlukan adalah reformulasi inhibitor, adjustment pH profile, redesign dosing scheme, atau penambahan biocide treatment. Kami juga melakukan review against standard industry practice untuk validate findings.
Dari sini, rekomendasi program disesuaikan dengan constraint site: budget, existing infrastructure, operator capability, dan regulatory requirement. Pendekatan ini meminimalkan trial-and-error dan mempercepat pencapaian target corrosion rate reduction.
Insight Praktisi: Pengalaman Lapangan Penanganan Korosi pada Piping Cooling System Food & Beverage
Adi Adriansyah
Regional Product Manager Business Unit at PT ZI-TECHASIA
Universitas Sriwijaya
Bachelor, Chemical Engineering (1993 – 1998)
Dari pengalaman menangani berbagai site industri, kasus korosi pada cooling system di sektor food & beverage sering kali memiliki karakteristik unik dibanding manufacturing lainnya. Pertama, persyaratan hygiene menuntut choice of chemical yang aman dan tidak kontaminan. Kedua, proses cleaning-in-place (CIP) dan sanitasi berkala memperkenalkan siklus pH ekstrem yang bisa merusak protective film bila inhibitor tidak dipilih dengan cermat.
Satu kasus spesifik yang cukup representatif: sebuah pabrik minuman mengalami recurring micro-leak di flange joint carbon steel piping yang menghubungkan shell-and-tube heat exchanger ke return basin. Logikanya sederhana—kebocoran di flange berarti seal degraded atau gasket failed. Namun investigation mendalam menunjukkan bahwa corosi-pitting di base metal sekitar flange sudah mengurangi thickness hingga 40%. Root cause-nya bukan installation error, melainkan kombinasi dari: elevated chloride dari make-up water sumur bor (±250 ppm), inadequate dosing point proximity sehingga inhibitor belum tercampur homogen di area flange, dan MIC activity yang dikonfirmasi dari smear test showing high population SRB.
Respon teknis yang dilakukan mencakup: optimasi dosing injection point agar lebih dekat ke heat exchanger discharge, penyesuaian formula inhibitor hybrid yang mengandung film former dan mild oxygen scavenger, dan shock biocide treatment followed by maintenance biocide dosing. Setelah 45 hari program berjalan, corrosion coupon reading turun dari 4.2 mpy ke 1.1 mpy, dan selama 18 bulan berikutnya tidak ada single leak incident tercatat di jaringan piping tersebut.
Pelajaran utama: korosi pada sistem cooling bukan cuma soal “tambah kimia”. Butuh integrasi antara material compatibility assessment, hydraulic consideration untuk dosing effectiveness, microbiological monitoring, dan commitment dari pihak plant untuk maintain parameter dalam spec. Yang sering gagal adalah koordinasi antar divisi—utility mengatur water chemistry, maintenance handle piping integrity, dan production minta uptime tinggi tanpa mau dedicated time untuk sampling dan monitoring. Kolaborasi multidisiplin ini justru yang membedakan site yang corrosion rate terjaga konstan versus site yang selalu dalam mode firefighting.
Case Study Mini: Penurunan Corrosion Rate Signifikan di Pabrik Semen

Kondisi Awal
Salah satu pabrik semen di Indonesia mengoperasikan cooling water system untuk compressor station dan motor bearing oil cooler. Sistem menggunakan circulating cooling tower dengan makeup city water. Operating period sudah berjalan empat tahun tanpa systematic water treatment program; dosing hanya sporadis dilakukan saat operator menyadari deposit menumpuk atau pompa mengalami cavitation noise.
Masalah yang Terjadi
Dalam tiga bulan terakhir, team maintenance mencatat lima kejadian heat exchanger tube leak, dua kali unplanned shutdown kompresor akibat overtemperature, dan penurunan performance cooling tower yang tidak jelas source-nya. Financial estimasi menargetkan RpXXX juta potential loss dari production downtime plus biaya emergency repair.
Evaluasi Teknis
Tim ZI-CHEM melakukan assessment komprehensif pada site yang mencakup: water analysis lengkap (pH 7.4, conductivity 4200 μS/cm, hardness 450 ppm CaCO3, chloride 380 ppm, TDS 2100 mg/L, iron count 3.2 ppm); insertion corrosion coupon pada tiga lokasi representative; inspection visual heat exchanger yang menemukan heavy brown deposit pada tube side; dan discussion dengan plant engineer mengenai historical water handling practices. Temuan kunci: pH rendah relative untuk carbon steel protection, chloride mendekati threshold pitting initiation pada stainless steel components, dan corrosion rate measured dari coupon mencapai 6.8 mpy — kategori severe corrosion.
Arah Solusi dan Program Treatment yang Diterapkan
Program yang dirancang meliputi: reformulasi corrosion inhibitor dosage ke 12 ppm aktif ingredient berbasis hybrid formulation (phosphonate + azole derivative); implementation automated dosing pump di blowdown control loop untuk maintain constant concentration; pH adjustment target ke 8.2–8.6; scheduled biocide treatment every 14 days; dan quarterly corrosion rate re-measurement. Seluruh parameter dimonitor via weekly water sampling yang hasilnya dicatat dalam trending spreadsheet.
Pelajaran yang Bisa Diambil
Setelah enam bulan implementasi, corrosion rate turun ke 0.9 mpy (penurunan ~87%). Tidak ada heat exchanger tube leak dalam periode 12 bulan pasca-program. Efficiency recovery dari cleaned heat exchanger measurable melalui lower approach temperature. Lesson learned: proactive corrosion control chemical program bukan expense tambahan, tapi investment yang ROI-nya terukur dalam延长ed equipment life dan stabilized production cost. Untuk site lain yang mengalami situasi serupa, pendekatan early intervention melalui assessment + systematic dosing terbukti lebih economical daripada reactive replacement cycle.
| Parameter / Aspek | Yang Perlu Dicek | Risiko Jika Diabaikan |
|---|---|---|
| Dissolved Oxygen | Level DO di inlet/outlet, efficiency deaerator, scavenger residual | Uniform corrosion accelerasi, pitting di areas turbulent flow |
| pH System | On-site pH reading, buffering agent adequacy, pH drift trend | Acid corrosion (pH<7) atau caustic embrittlement (pH>11) tergantung material |
| Chloride Concentration | Make-up water chloride, chloride buildup di circulation loop | Pitting dan crevice corrosion pada stainless steel dan copper alloy |
| Iron Count | Soluble dan total Fe, comparison dengan previous month data | Indicator active corrosion progression, deposit formation di heat exchanger |
| Material Compatibility | List all metals in contact, identify dissimilar metal couples | Galvanic corrosion localized di junction points |
| Microbial Load | SRB count, heterotrophic plate count, biofilm smear test | MIC-associated pitting, biofilm fouling meningkatkan differential pressure |
| Corrosion Rate Measurement | Coupon weight loss method, LPR probe reading, trend analysis | No quantitative evidence whether current program is working or failing |
Frequently Asked Questions Tentang Corrosion Control
Q: Apa beda corrosion inhibitor organik dan anorganik?
A: Corrosion inhibitor anorganik seperti polyphosphate atau silicate bekerja melalui mekanisme pembentukan insoluble precipitate film di permukaan metal — reaksi kimiawi antara inhibitor dan ion logam membentuk lapisan protektif. Kelebihannya biaya lebih ekonomis, namun risikonya overdosing bisa menyebabkan scaling issue. Inhibitor organik (seperti nitrogen-containing compounds, carboxylates, atau azole derivatives) bekerja melalui adsorpsi molekuler — molekul kimia teradsorpsi di active sites permukaan logam, membentuk monolayer yang menghalangi reaksi anodik/kathodik. Organik generally lebih selective terhadap metal tertentu, lebih tolerant terhadap fluktuasi pH, dan tidak menimbulkan solid deposit tambahan. Pilihan antara keduanya bergantung pada material system,水质 condition, dan allowable residue impact.
Q: Berapa lama hasil program corrosion control mulai terlihat?
A: Visual improvement (perubahan warna air, penurunan iron count) biasanya observable dalam 2–4 minggu setelah program dimulai. Untuk corrosion rate reduction yang terkonfirmasi secara kuantitatif lewat corrosion coupon atau electrochemical probe, diperlukan minimal satu evaluation cycle penuh (biasanya 30–60 hari). Namun stabilitas jangka panjang butuh 3–6 bulan continuous monitoring untuk memastikan trend konsisten dan adjust formulation jika diperlukan. Beberapa parameter seperti dissolved oxygen scavenger effect bisa terlihat dalam hitungan jam setelah dosing diterapkan.
Q: Apakah corrosion inhibitor aman untuk sistem Reverse Osmosis (RO)?
A: Keamanan corrosion control chemical untuk RO sangat tergantung pada formulasi dan dosing point. Phosphonate-based dan organic polymeric inhibitors umumnya compatible jika dosing dilakukan tepat di pre-RO stage (biasanya di antiscalant injection point). Namun phosphate-derived products dapat interfere dengan RO membrane jika residual phosphorus mencapai level yang memicu biological growth atau scale di downstream compacted layers. Best practice: gunakan inhibitor khusus yang certified RO-safe, place dosing point sebelum RO feed pump, dan monitor permeate water quality secara rutin. Untuk closed-loop condensate system yang sudah menerapkan vapor phase corrosion inhibitor, RO tidak terpengaruh karena chemical stay dalam fase uap dan tidak masuk ke liquid stream.
Q: Bagaimana cara membedakan general corrosion dan pitting attack berdasarkan water sample?
A: General corrosion cenderung menampilkan iron count yang steady dan meningkat gradual di seluruh sampel air sistem. Deposit yang terbentuk merata di seluruh permukaan heat exchanger atau piping interior. Sebaliknya, pitting menunjukkan iron count yang intermittent dan sporadic — value tinggi di area tertentu namun normal di area lain. Water chemistry mungkin tidak menunjukkan anomali yang mencolok karena pitting bersifat localized. Kuncinya adalah correlation antara spatial variation dalam iron measurement dengan physical inspection results. Corrosion coupon dari area pitting akan menunjukkan uneven weight loss pattern dengan groove marks, berbeda dengan uniform corrosion coupon yang losing weight evenly across surface.
Integrasi Program Pengendalian Korosi Sebagai Bagian dari Strategi Reliability Plant
Pengendalian korosi pada sistem air industri bukan tugas isolasi yang bisa diselesaikan dengan membeli dan menambahkan chemical ke tangki reservoir. Program corrosion control chemical yang efektif harus terintegrasi dengan keseluruhan reliability strategy: water quality monitoring routine, maintenance planning schedule, capital expenditure timing untuk asset renewal, dan operator training program. Setiap pabrik memiliki konfigurasi unique — dari segi sumber air make-up, jenis equipment, umur instalasi, throughput produksi, dan resource availability. Karena itu, prescription yang umum dan generic jarang memberikan hasil optimal.
Dengan pendekatan berbasis condition assessment, parameter-driven dosing, dan continuous verification via corrosion rate measurement, program treatment bisa dioptimalkan secara dinamis. Hasilnya bukan hanya angka corrosion rate yang turun, tetapi juga prediksi maintenance window yang lebih akurat, pengurangan frekuensi emergency response, dan memperpanjang lifecycle untuk critical assets seperti heat exchanger, piping network, dan boiler components. Investasi awal dalam assessment dan professional guidance umumnya jauh lebih kecil dibanding cumulative cost dari unplanned repair dan production loss.
Jika Anda sebagai engineer maintenance atau utility manager ingin mengevaluasi kondisi korosi pada sistem air pabrik Anda — baik Boiler, Cooling Tower, maupun Boiler Feed System — tim teknis kami siap melakukan site assessment dan memberikan rekomendasi program yang tailor-made berdasarkan kondisi aktual plant Anda. Jangan tunggu hingga kebocoran terjadi; intervensi dini selalu lebih economical.
👉 Konsultasi Gratis dengan Tim Teknis ZI-CHEM (WhatsApp Expert Advice)
Pelajari lebih lanjut tentang solusi penanganan korosi → Corrosion Control Solution | Lihat detail produk Boiler Treatment dan Cooling Treatment