Offline Cleaning Chemicals: Panduan Chemical Cleaning untuk Boiler, Cooling Tower, dan Heat Exchanger
Cleaning saat shutdown adalah kesempatan terbatas untuk mengembalikan performa equipment ke kondisi optimal sebelum start-up berikutnya. Dalam praktik lapangan, banyak plant yang mengandalkan online treatment secara harian tanpa menyadari bahwa deposit terakumulasi secara signifikan selama operasi berjalan.
Ketika scheduled maintenance tiba, kondisi kerak dan deposit yang sudah memadat sering tidak dapat ditangani hanya dengan flushing mekanis atau pembersihan manual biasa. Di sinilah pendekatan offline cleaning chemical menjadi diperlukan sebagai bagian dari program perawatan preventif yang lebih terstruktur.
Kondisi ini bukan sekadar masalah estetika pada dinding pipa atau permukaan heat transfer. Deposit yang terakumulasi mengubah profil perpindahan panas, menghambat flow pattern, dan menciptakan hot spot lokal yang mempercepat degradasi material. Untuk engineer utility dan maintenance yang merencanakan shutdown tahunan, memahami tahapan chemical cleaning sejak jauh hari sebelum tanggal mulai shutdown menjadi faktor kunci dalam memastikan jadwal kembali ke rencana dan budget cleaning tidak melenceng signifikan.
Masalah Deposit Membandel yang Tidak Teratasi oleh Online Treatment

Saat operating cycle berjalan, parameter air seperti hardness, silica, besi, dan total dissolved solids terus mengalami peningkatan akibat evaporasi atau reaksi kimia di dalam sistem. Dosing inhibitor yang digunakan selama operasi online dirancang untuk memperlambat pengendapan, bukan menghilangkan deposit yang sudah terbentuk. Akibatnya, semakin lama unit beroperasi, semakin tebal lapisan scale dan corrosion product yang menempel pada dinding tube heat exchanger atau inner surface boiler drum dan economizer.
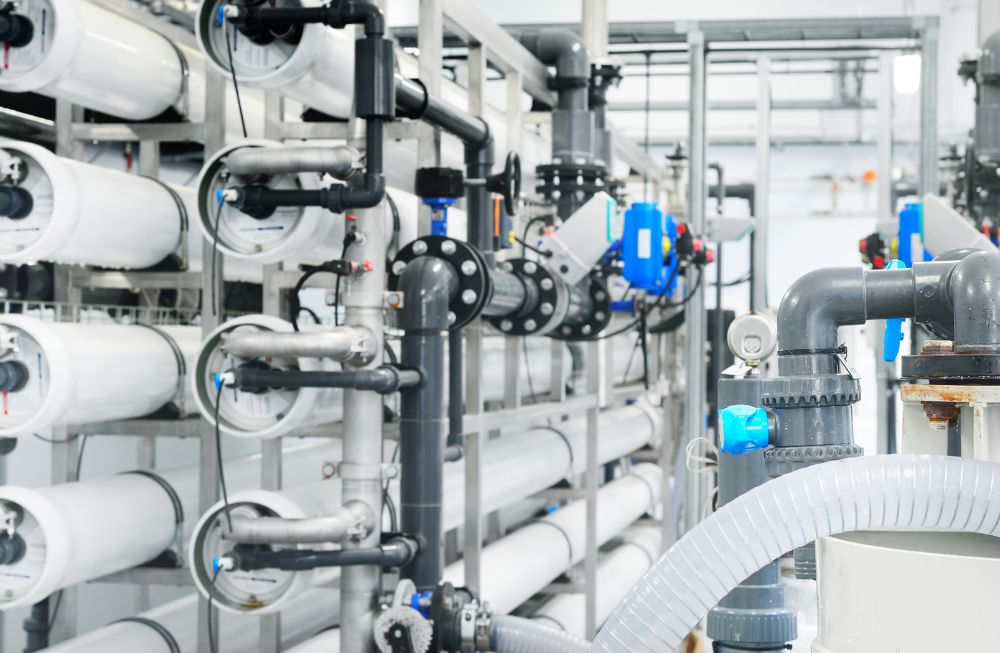
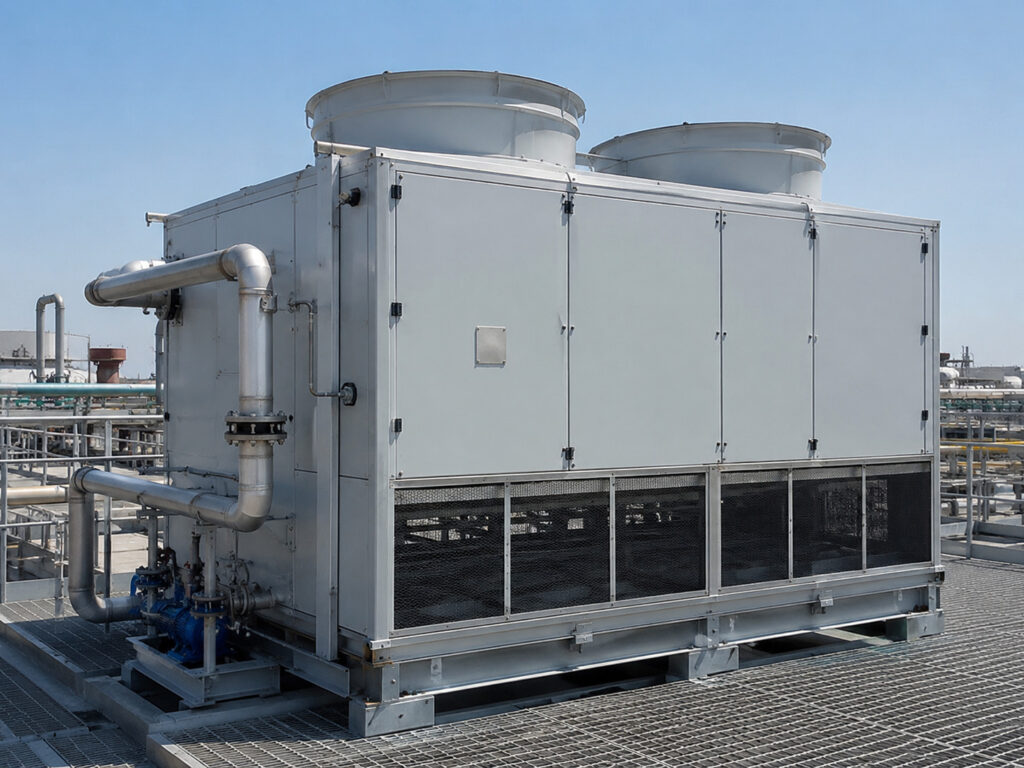
Efisiensi equipment menurun drastis sebelum masa shutdown tiba karena delta T antara steam/water side dan process side mulai melebar. Pada Cooling Tower, kenaikan cycle of concentration tanpa control yang memadai menyebabkan kalsium karbonat mengendap sebagai hard scale di permukaan fins dan tubes. Pada sistem boiler, silikat dan magnesium bisa membentuk deposit jenis glassy coating yang sulit dibersihkan secara mekanis. Sementara pada heat exchanger tipe shell-and-tube, kombinasi biofilm dan deposit anorganik menghasilkan fouling berlapis yang menghalangi kontak termal secara merata.
Dalam site assessment rutin, tim teknis biasanya menemukan pola bahwa area dengan flow velocity rendah atau dead leg merupakan titik pertama akumulasi deposit berat. Pengukuran differential pressure upstream-downstream menjadi indikasi awal yang paling mudah diakses untuk mendeteksi tingkat fouling sebelum equipment memasuki fase degraded performance yang signifikan.
Implikasi Operasional dan Finansial Jika Cleaning Terlambat Ditangani
Waktu shutdown lebih lama dari rencana ketika tim membersihkan deposit membandel secara manual tanpa prosedur chemical cleaning yang terencana. Proses penyadapan, pembukaan manhole, hingga abrasive blasting memakan waktu berhari-hari bahkan berminggu-mani dibandingkan target original. Setiap hari perpanjangan shutdown berdampak langsung pada kehilangan kapasitas produksi dan tambahan biaya overhead operasional.
Biaya cleaning manual dan mekanis yang melonjak terjadi karena volume sampah deposit meningkat, kebutuhan pekerja bertambah, serta alat-alat khusus seperti high-pressure water jet atau pneumatic chipping tool harus disewa atau diperpanjang kontrak service. Belum lagi risiko damage pada base metal apabila proses mechanical cleaning tidak dikendalikan ketat, terutama pada tube dengan ketebalan wall yang sudah menipis akibat korosi sebelumnya.
Risiko kerusakan equipment saat proses cleaning juga nyata jika timing dan metode tidak sesuai dengan jenis deposit. Menggunakan cleaning chemical yang salah dapat bereaksi agresif terhadap material konstruksi tertentu, misalnya acid cleaning pada stainless steel tanpa proper passivation agent yang memicu intergranular corrosion. Atau alkaline cleaning yang terlalu kuat pada copper alloy yang mengakibatkan dezincification. Semua skenario ini memperbesar downtime dan meningkatkan CAPEX untuk penggantian component.
Faktor Teknis yang Memperparah Akumulasi Deposit dan Keterbatasan Akses

Deposit sudah terakumulasi lama ketika monitoring parameter kualitas air tidak dilakukan secara berkala atau action threshold yang ditetapkan tidak dieksekusi tepat waktu. Pada beberapa instalasi, pengujian lab dilakukan hanya satu kali dalam sebulan, sehingga lonjakan konsentrasi ion penyusun scale lolos tanpa terdeteksi sampai deposit benar-benar terlihat saat visual inspection setelah shutdown.
Jenis deposit campuran menjadi tantangan utama karena sebagian besar deposit di lapangan bukan murni kalsium karbonat atau silika tunggal. Komposisi campuran antara scale mineral, corrosion product (seperti magnetite, hematit, dan siderit), silica deposit, dan komponen organik dari mikroorganisme memerlukan formulasi chemical cleaning yang berbeda dari cleaning konvensional.
Menerapkan pendekatan tunggal baik hanya acid-only atau alkaline-only pada deposit campuran hampir selalu menghasilkan partial removal dan meninggalkan residual layer yang akan menjadi nucleation site untuk deposit baru di cycle berikutnya.
Akses cleaning terbatas menambah kompleksitas, terutama pada heat exchanger tipe spiral, compact heat exchanger, atau boiler tube bundle yang memiliki pitch sempit dan manifold complex. Rute peredaran chemical cleaning fluid harus direncanakan agar semua area terkontak uniform, termasuk dead zone di corner tube dan area bawah inlet header. Tanpa computational fluid dynamics assessment sederhana atau tracer testing, hasil cleaning bisa sangat uneven dan menyisakan pocket deposit di lokasi tertentu.
Evaluasi Risiko Parameter Critical Sebelum Menjalankan Chemical Cleaning
| Parameter / Aspek Teknis | Apa yang Perlu Dicek | Risiko Jika Diabaikan |
|---|---|---|
| Jenis Material Konstruksi | Steel carbon, stainless steel 304/316, copper alloy, titanium | Korosi cepat, pit propagation, stress corrosion cracking pada SS |
| Ketebalan Wall Tube / Plate | Ultrasonic thickness gauge measurement | Tube failure, leak antar side, catastrophic rupture |
| Komposisi Deposit (Lab Analysis) | XRF, XRD, titrasi skala/alkali content, organic matter test | Cleaning ineffective, over-etching, incomplete deposit removal |
| Suhu Operasi Maksimum vs Suhu Cleaning | Record operating temperature dan batasan thermal stress material | Thermal shock damage, warping pada plate/exchanger |
| Flow Rate During Circulation | Calculasi circulation rate minimal untuk turbulent flow dalam tube | Stagnant chemical pooling, uneven cleaning, localized over-attack |
| Compatibility Seal & Gasket | Material gasket (EPDM, NBR, Viton) terhadap pH dan temperatur chemical cleaning | Leakage, seal swelling/degradation, cross-contamination side |
Checklist Parameter Pra-Program Acid dan Alkaline Cleaning
Sebelum memulai chemical cleaning, ada serangkaian parameter teknis yang wajib dicek dan dokumentasikan. Berikut checklist yang perlu dijalankan oleh tim teknik untuk memastikan proses cleaning aman dan efektif:
- Identifikasi material konstruksi seluruh loop — tuliskan spesifikasi baja karbon, stainless steel, copper-nickel, titanium, atau lined carbon steel. Setiap material memiliki tolerance pH dan maximum etch rate yang berbeda.
- Lakukan sampling deposit dari representative location menggunakan tube scraper atau core sample. Kirim ke laboratorium untuk analisis komposisi menggunakan XRF (X-ray fluorescence) untuk elemen utama dan XRD (X-ray diffraction) untuk identification crystalline phase scale.
- Catat kondisi dimensi tube — gunakan ultrasonic thickness gauge di minimum 3 titik per tube (inlet, middle, outlet). Ketebalan rata-rata menjadi baseline untuk mengevaluasi allowable metal loss selama cleaning.
- Tentukan kisaran pH target berdasarkan jenis deposit — untuk dominansi calcium carbonate dan rust, acidic cleaning dengan hidroklorida atau sulfamat acid umumnya efektif. Untuk dominansi oil contamination, grease, dan organik fouling, alkaline cleaning dengan sodium hydroxide dan surfactant lebih sesuai.
- Kalkulasi chemical dosage berdasarkan estimated deposit mass, tank/volume system capacity, dan desired excess concentration (biasanya 10–15% surplus untuk counteract consumption).
- Pastikan circulating pump capacity menghasilkan turbulent flow (Reynolds number > 4000) di dalam tube terkecil untuk mencapai cleaning kinetics yang konsisten.
- Siapkan neutralization dan waste stream management plan — tentukan volume netralisasi agent (soda ash atau caustic untuk acid waste), metoda pembuangan sesuai regulasi lingkungan setempat, dan biaya treatment limbah cair.
- Rancang post-cleaning passivation step — khususnya pada stainless steel dan low-alloy steel, steps passivation dengan nitric acid atau citric acid solution diperlukan untuk membentuk protective oxide layer sebelum water return.
Pada panduan lebih lanjut mengenai strategi pengelolaan deposit secara menyeluruh, tim teknis dapat merujuk ke halaman kami di scale deposit control dan fouling control. Selain itu, dokumentasi lengkap mengenai produk yang tersedia dapat diakses melalui halaman offline cleaning chemicals.
Pendekatan Tim Teknik dalam Assessment dan Desain Prosedur Chemical Cleaning
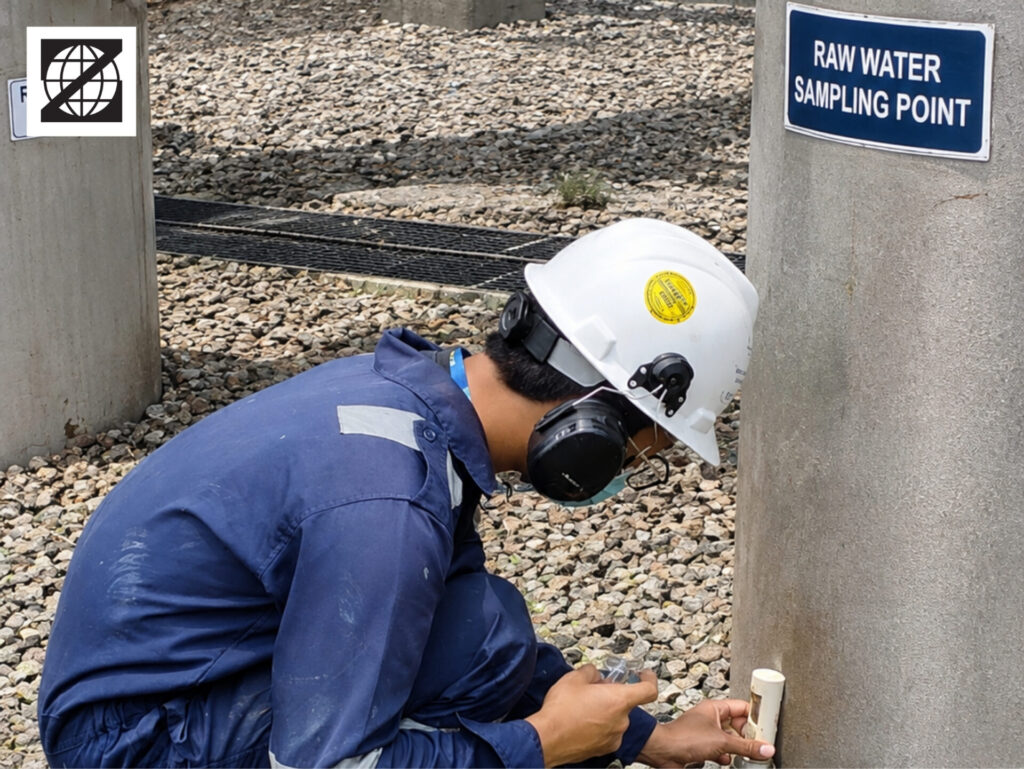
Saat menganalisis hasil water analysis dan deposit sampling, hal pertama yang dilihat adalah rasio antara komponen anorganik dan organik dalam deposit. Deposit yang didominasi calcium carbonate (CaCO₃) menunjukkan scaling severity meningkat seiring naiknya alkalinity dan Langelwitz Saturation Index (LSI) pada operating condition. Deposit kaya silica dan silikat menandakan feedwater silica removal yang kurang optimal atau carryover dari evaporator yang menyebabkan deposition type A atau B pada boiler surfaces.
Untuk kasus deposit campuran seperti scale + corrosion product, pendekatan step cleaning menjadi relevan. Tahap pertama menggunakan alkaline detergency untuk membersihkan lapisan minyak, grease, dan colloidal organic matter sebelum tahap kedua menerapkan acidic dissolution terhadap mineral scale dan oxide layer. Membalik urutan ini akan mengurangi efektivitas acid attack karena lapisan organik menutupi akses asam ke permukaan deposit mineral.
Dalam menentukan prosedur cleaning yang aman, aspek critical yang selalu diprioritaskan adalah compatibility matrix antara cleaning chemical dengan material construction seluruh komponen dalam loop. Sebagai contoh, untuk carbon steel boiler drum dan tube sheet, citric acid atau formic acid memberikan etch rate yang lebih predictable dibandingkan hydrochloric acid yang dapat memicu rapid hydrogen embrittlement pada area bertegangan tinggi. Untuk cooling system dengan mixed material assembly (carbon steel tube, brass headers, stainless steel piping), mixture acid dengan appropriate inhibitor cocktail dibutuhkan untuk selective protection.
Pendampingan pelaksanaan di site dimulai dari pre-clean flush menggunakan deionized water untuk menghilangkan loose debris dan soluble salt sebelum circulation chemical mulai. Monitoring parameter offline running: pH, temperature, iron concentration, dan conductivity setiap 30 menit. Kenaikan iron count yang stabil menandakan ongoing rust removal, sementara stagnasi concentration bisa jadi indikasi deposit sudah hilang atau formation of stable emulsion yang memerangkap ion besi.
Setelah cleaning cycle selesai, final rinse dengan demineralized water hingga conductivity mendekati baseline, followed by passivation step jika material stainless steel atau carbon steel exposed. Post-cleaning visual inspection dan ultrasonic thickness re-measurement dilakukan sebagai close-out verification sebelum unit siap untuk recommissioning.
Prosedur ini sejalan dengan prinsip-prinsip corrosion control dan boiler treatment yang telah diterapkan secara konsisten di berbagai industri klien.
Insight Praktis dari Pengalaman Field Mendampingi Chemical Cleaning Boiler
Pengalaman mendampingi chemical cleaning boiler saat shutdown tahunan pabrik kertas memberikan pelajaran berharga tentang pentingnya sequencing dan parameter control. Saat masuk site, tim teknis menemukan bahwa deposit di economizer tubes jauh lebih tebal dibandingkan superheater tubes, meskipun keduanya beroperasi pada feedwater quality yang sama. Analisis menunjukkan bahwa economizer experience lebih banyak cycling operation akibat fluktuasi demand uap harian, sehingga periode stasis dan evaporative concentration berulang terjadi lebih sering.
Solusi yang dipilih adalah targeted alkaline pre-clean selama 4 jam pada economizer loop untuk melarutkan organic contamination dari condensate return yang membawa hydrocarbon trace. Setelah rinsing, acidic cleaning dengan sulfamic acid dilanjutkan selama 6 jam pada suhu 60°C dengan circulation rate 3 m³/jam. Result: metal loss tercatat hanya 12 microns (di bawah acceptable limit 25 microns), dan visual inspection menunjukkan clean bare metal pada 95% area tube.
Selain itu, pasca-cleaning schedule monitoring water quality intensified selama 3 bulan pertama setelah restart. Parameter yang ditrack meliputi dissolved iron, copper ion, turbidity, dan particles count untuk memastikan tidak ada residual loose scale terbawa ke boiler drum. Integrasi program cooling water treatment juga dioptimalkan mengingat condensate return system terhubung erat dengan cooling loop dalam integrated utility configuration.
Adi Adriansyah, Regional Product Manager Business Unit at PT ZI-TECHASIA, lulusan Universitas Sriwijaya jurusan Chemical Engineering (1993–1998), menekankan bahwa keberhasilan chemical cleaning bukan hanya ditentukan oleh pemilihan chemical, tetapi juga oleh disiplin dalam menjalankan prosedur monitoring, kecepatan respons terhadap anomali parameter, dan kolaborasi erat antara tim water treatment dengan tim mechanical maintenance di lapangan.
Restorasi Performa Heat Exchanger Pasca Offline Cleaning di Sektor Petrokimia
Kondisi Awal — Sebuah fasilitas petrokimia mengoperasikan sekitar 48 unit shell-and-tube heat exchanger untuk service intercooling dan condensing. Selama dua tahun terakhir, performa masing-masing exchanger mengalami degradasi gradual yang ditandai dengan kenaikan approach temperature 3–5°C dan tekanan drop meningkat 15–25% atas baseline design.
Masalah — Visual inspection setelah opening reveals thick brownish-black deposit pada tube side dengan compound composition: 42% iron oxide (magnetite), 28% calcium carbonate, 15% silica deposits, dan sisanya organic residue dari microbial activity di cooling water system. Cleaning manual dengan rod dan brush berhasil mengangkat hanya 30–40% deposit, selebihnya masih menempel keras.
Evaluasi Teknis — Tim melakukan deposit sampling dan mengirim untuk XRF/XRD analysis. Hasil mengkonfirmasi mixed deposit type yang memerlukan dual-stage cleaning strategy. Material construction: carbon steel tubes (SA-179), carbon steel channel head, dengan expansion joint. Maximum allowable etch rate ditetapkan 20 microns berdasarkan remaining thickness calculation.
Solusi yang Diterapkan — Tahap 1: alkaline cleaning (NaOH 2%, nonionic surfactant 0.5%) selama 5 jam pada 55°C untuk removing organic/fouling layer. Tahap 2: acidic cleaning mixed dengan sulfamic acid dan organic acid retarder selama 4 jam pada 60°C dengan circulating rate designed untuk Re = 5000. Inhibitor formulated for carbon steel ditambahkan pada 0.3%. Post-cleaning passivation dengan citric acid 3% selama 2 jam. Final rinse hingga chloride content < 50 ppm.
Pelajaran — Setelah chemical cleaning dan restart, approach temperature kembali ke design value dalam 72 jam. Delta pressure turun 18% dibanding pre-cleaning measurement. Lebih penting lagi, dengan adanya integrated fouling control dan offline cleaning program terjadwal, interval degradation yang semula tiap 2 tahun kini mampu diperpanjang hingga 4 tahun. Ini membuktikan bahwa chemical cleaning bukan solusi satu kali event, melainkan bagian dari continuous water treatment management framework.
FAQ Mengenai Chemical Cleaning
1. Kapan waktu terbaik melakukan offline cleaning?
Waktu terbaik adalah pada jadwal shutdown yang sudah direncanakan (planned maintenance window), minimal 1–2 minggu sebelum target plant start-up ulang. Cleaning sebaiknya dimulai setelah isolasi mechanical dilakukan namun sebelum equipment dibuka sepenuhnya, agar kondisi interior dapat langsung dievaluasi. Melakukan offline cleaning jauh-j hari sebelum shutdown tidak realistis karena sistem tidak tersedia untuk sirkulasi chemical. Sebaliknya, jika baru dilakukan saat day-H shutdown, waktu tersisa sering tidak cukup untuk cleaning cycle, rinsing, passivation, dan verification.
2. Apa perbedaan antara acid cleaning dan alkaline cleaning?
Acid cleaning menggunakan larutan asam (hydrochloric, sulfamic, phosphoric, atau citric acid) dengan tujuan melarutkan mineral deposit seperti calcium carbonate, magnesium hydroxide, dan besi oksida (magnetite/hematit). Proses bekerja melalui reaksi dissolving yang melepaskan ion logam ke dalam larutan. Alkaline cleaning menggunakan basa (sodium hydroxide, sodium carbonate) bersama surfactant dan dispersant untuk memecah lapisan minyak, grease, polymer contaminant, dan colloidal organic matter. Kombinasi keduanya disebut dual-stage cleaning dan umum digunakan untuk mixed deposit scenarios.
3. Apakah chemical cleaning berisiko merusak equipment?
Chemical cleaning berpotensi merusak equipment jika prosedur tidak dirancang sesuai material konstruksi, temperature limit, dan etch rate tolerance. Resiko utama meliputi excessive metal loss, hydrogen embrittlement pada high-strength steel, pitting akibat localized acid concentration, dan corrosion under deposit jika cleaning tidak mencapai complete removal. Risiko ini dapat diminimalkan melalui: (1) material compatibility check sebelum memilih chemical, (2) penggunaan corrosion inhibitor yang tepat, (3) monitoring real-time iron concentration dan pH, (4) pembatasan suhu circulation sesuai vendor recommendation, dan (5) post-cleaning passivation untuk reconstructive protective film.
4. Berapa durasi standar chemical cleaning untuk heat exchanger size menengah?
Durasi bervariasi berdasarkan jenis deposit, suhu cleaning, dan flow rate. Untuk alkaline cleaning standar, durasi 3–6 jam cukup. Acidic cleaning umumnya membutuhkan 4–8 jam untuk achieve complete metal exposure. Total project timeline mencakup pre-flush (1–2 jam), cleaning circulation (sesuai tahap), drain dan neutralize (1–2 jam), final rinse (2–3 jam), passivation (1–2 jam), dan post-inspection documentation. Secara keseluruhan, sebuah proyek chemical cleaning untuk heat exchanger medium-duty typically memakan 12–20 jam active work, termasuk preparasi dan close-out.
Penutup: Integrasi Offline Cleaning dalam Framework Water Treatment Holistik
Program offline cleaning tidak boleh dianggap sebagai aktivitas terpisah dari siklus water treatment sehari-hari. Justru, effectiveness chemical cleaning sangat bergantung pada kualitas program online treatment yang dijalankan sebelumnya. Sistem dengan monitoring parameters real-time, dosing otomatis yang akurat, dan evaluasi trend water quality secara berkala akan menghasilkan deposit yang lebih tipis dan lebih mudah dihilangkan saat masa shutdown tiba.
Perencanaan yang matang dimulai jauh sebelum tanggal shutdown: identifikasi jenis deposit melalui sampling representatif, seleksi chemical cleaning berdasarkan kompatibilitas material, kalkulasi dosage yang tepat, estimasi durasi dan resource requirement, hingga preparation waste management plan. Pendekatan berbasis data ini meminimalkan variasi hasil dan memastikan setiap investment cleaning menghasilkan payoff jangka panjang berupa stabilitas performa equipment dan efisiensi energi.
Untuk mendapatkan penilaian kondisi sistem Anda saat ini dan rekomendasi program treatment yang sesuai, tim teknis kami siap membantu Anda melakukan assessment gratis. Hubungi kami sekarang melalui WhatsApp untuk diskusi teknis langsung dengan engineer water treatment berpengalaman.
Konsultasi Gratis dengan Tim Teknis ZI-CHEM (WhatsApp Expert Advice)
Expert Reviewer: Adi Adriansyah, Regional Product Manager Business Unit at PT ZI-TECHASIA, Universitas Sriwijaya, Bachelor, Chemical Engineering, 1993–1998