Reverse Osmosis Chemicals: Panduan Antiscalant, Cleaner, dan Biocide untuk Sistem RO
Performa membran Reverse Osmosis yang menurun bertahap sering kali baru disadari setelah normalized permeate flow turun signifikan di atas 15% dari baseline desain. Engineer water treatment plant biasanya menemukan anomali ini saat memantau differential pressure antar stage yang melampaui batas operasional normal, atau ketika produktivitas sistem tidak lagi mampu memenuhi spesifikasi produksi.
Masalah ini bukan terjadi secara mendadak—sebuah akumulasi jangka panjang dari scale deposition, fouling organik, pertumbuhan mikroba, atau kerusakan material membran akibat residual disinfektan yang lolos dari pre-treatment.
Kondisi operasi sistem Reverse Osmosis sangat bergantung pada stabilitas kualitas umpan dan keakuratan dosing water treatment chemical. Ketika parameter kunci seperti indeks saturasi Langelier (LSI), FeCl₃ index, atau konsentrasi polimer organikhilang kendali, membran akan mengalami penurunan kapasitas filtering yang berdampak langsung pada biaya operasi dan jadwal maintenance pabrik.
Artikel ini membahas aspek teknis yang perlu diperhatikan engineer utility dan maintenance dalam mengelola program reverse osmosis chemical agar performa membran tetap optimal selama masa operasinya.
Gejala Dini Penurunan Kinerja Membran RO yang Wajib Dipantau

Identifikasi masalah pada membran Reverse Osmosis dimulai dari pemahaman gejala yang terlihat di lapangan. Berikut adalah indikator utama yang menjadi alarm bagi tim pengoperasi:
- Differential Pressure meningkat di setiap stage: kenaikan ΔP antar entry dan outlet membrane housing menandakan adanya deposit fisik di permukaan atau lumen membran. Deposits ini bisa berupa scale anorganik, fouling koloidal, atau biofilm yang berkembang pada kondisi aliran tidak seimbang.
- Normalized Permeate Flow menurun: penurunan flux permeate setelah dikoreksi terhadap temperatur dan tekanan operasional menunjukkan blokage membran. Normalisasi diperlukan karena flow permeate sangat bergantung pada suhu air masuk dan rasio recovery system.
- TDS Reject naik drastis: jika salt passage meningkat, bisa mengindikasikan damage fisik membran termasuk o-ring failure atau tear pada polyamide active layer. Kondisi ini memerlukan verifikasi melalui conductivity meter pada permeate side.
- Perubahan warna filtrate atau foulant extract: warna kuning hingga coklat pada extract membran mengindikasikan organic fouling, sementara kerak putih keabu-abuan mengarah pada scale calcium sulfate atau calcium carbonate yang menempel kuat pada permukaan membran.
Pemantauan berkala menggunakan log sheet harian yang mencatat SDI (Silt Density Index), pH, ORP, conductivity, flow rate, dan temperature pada setiap skid membrane sangat diperlukan sebagai dasar analisis trend. Tanpa baseline data yang terdokumentasi, engineer kesulitan membedakan mana variasi normal akibat perubahan load produksi dan mana degradasi nyata yang memerlukan intervensi treatment chemical.
Dampak Operasional dan Finansial Jika Fouling Tidak Ditangani Tepat Waktu
Ketika scale dan biofouling dibiarkan berjalan tanpa program reverse osmosis chemical yang memadai, dampaknya melampaui sekadar penurunan produktivitas. Plant operation menghadapi konsekuensi yang bisa dihitung secara finansial:
1. Konsumsi energi pumping meningkat hingga 20-35%
Untuk menjaga tingkat recovery permeate yang sama, tekanan operating harus dinaikkan seiring semakin tersumbatnya jalur aliran membran. Setiap kenaikan 1 bar pada feed pressure berarti tambahan beban kompresor atau high-pressure pump yang langsung berimbas pada tagihan listrik bulanan industri.
2. Frekuensi Cleaning-In-Place (CIP) melonjak
Dalam kondisi optimal, CIP dilakukan setiap 3-6 bulan tergantung kualitas umpan. Namun dengan pre-treatment yang terganggu, interval cleaning bisa menyusut menjadi setiap 2-4 minggu. Setiap siklus CIP memakan waktu shutdown parsial, penggunaan chemical cleaning yang signifikan, serta risiko degradasi membran akibat exposure berulang terhadap larutan pembersih agresif.
3. Umur efektif membrane berkurang drastis
Membran polyamide RO umumnya dirancang bertahan 3-7 tahun dengan perawatan benar. Fouling berat yang tidak terkontrol mempercepat irreversible damage sehingga replacement dibutuhkan jauh sebelum warranty expiry. Penggantian modul membran bisa menghabiskan ratusan juta rupiah per year untuk sistem berukuran menengah.
Dampak ini saling terkait dan bersifat compounding. Engineering decision untuk tidak mengalokasikan budget adequate pada reverse osmosis chemical program justru menciptakan hidden cost yang jauh lebih besar dibandingkan nilai investasi chemical treatment itu sendiri.
Akar Masalah Kerusakan Membran: Evaluasi Pratinjau Air Umpan
Sebelum menentukan jenis dan dosis chemical treatment, engineer perlu mengidentifikasi root cause mengapa membran mengalami kerusakan dini. Tiga penyebab teknis paling umum berasal dari kondisi umpan yang tidak termanipulasi pada fase pre-treatment.
1. Pre-treatment yang kurang optimal
Filter multimedia, cartridge filter, atau softener yang sudah expired atau operated beyond design capacity menyebabkan breakthrough suspended solid, hardness, atau iron ke feed water membran. Nilai SDI (>5) dan MFI (Membrane Fouling Index) yang melebihi batas baku langsung memperbesar risk score untuk colloidal dan organic fouling. Tim teknis harus memastikan bahwa semua unit upstream berfungsi sesuai design specification sebelum air mencapai entry membrane RO.
2. Kandungan silika dan besi yang tinggi di air umpan
Masalah ini dapat menimbulkan tantangan khusus karena kedua mineral ini memiliki solubility limit yang sensitif terhadap perubahan pH dan konsentrasi. Silika terkoloid dapat membentuk gel deposit yang sangat sulit dibersihkan bahkan dengan larutan alkaline CIP. Besi oksida dari sumber groundwater atau carryover dari coagulation process sebelumnya bereaksi dengan ion lain membentuk kompleks insoluble yang menyumbat surface membran. Analisis lengkap meliputi total dissolved silica, total iron, dan mangan count diperlukan untuk merancang strategy antiscalant yang tepat.
3. Sisa chlorine atau oxidant yang lolos dari deaktivasi
Masalah ini menjadi musuh utama membrane polyamide. Lapisan aktif polyamide-amide sangat reaktif terhadap oxidizing agent. Paparan residual free chlorine >0,1 ppm dalam durasi terus-menerus mengakibatkan irreversible oxidation damage yang mengubah struktur kimia lapisan selective layer. Karakteristik kerusakan ini manifest sebagai peningkatan salt passage yang permanen dan tidak bisa diremediasi oleh proses CIP manapun. Monitoring ORP (Oxidation-Reduction Potential) dan testing residual chlorine secara rutin pada titik entry membrane RO wajib dilakukan sebagai safeguard kritis.
Evaluasi ketiga faktor ini membentuk fondasi pemilihan program reverse osmosis chemical yang sesuai. Tanpa diagnosis akurat terhadap kondisi spesifik umpan setiap instalasi, rekomendasi treatment bisa saja salah arah dan wasted resource.
Program Treatment Membran RO yang Direkomendasikan untuk Kondisi Lapangan
Setelah root cause teridentifikasi, langkah selanjutnya adalah menyusun protocol dosing dan monitoring yang terstruktur. Berikut checklist teknis yang perlu dipenuhi sebelum menerapkan program treatment:
1. Antiscalant selection berdasarkan saturation index
Hitung LSI (Langelier Saturation Index), FSPI (Frost-Stevens-Pitzer Index), dan GRS (Gamma Ray Scanning) untuk menentukan tipe antiscalant yang paling kompatibel. Polyacrylate-based antiscalant efektif untuk calcium carbonate scale, sedangkan phosphonate-containing formula lebih baik menangani calcium sulfate dan barium sulfate. Dosage range umumnya 1-5 ppm di feed side tergantung severity indeks saturasi dan recovery ratio target.
2. Dechlorination chemical yang konsisten
Gunakan sodium metabisulfite (SMBS) atau acid reduction method untuk menetralkan residual chlorine hingga level <0,05 ppm. Dosing SMBS harus dihitung berdasarkan stoichiometric requirement (8 mg/L SMBS per 1 mg/L free chlorine) ditambah safety margin 10-20%. Monitor residual bisulfite menggunakan DPD test kit pada stream membrane entry secara berkala.
3. Program CIP terjadwal dan berbasis condition
Jangan menunggu hingga permeate flow drop drastis sebelum melakukan cleaning. Schedule CIP preventive setiap 3-6 bulan, dan gunakan protocol corrective cleaning segera ketika ΔP increase >15% dari baseline atau normalized permeate flow drop >15%. Urutan chemical CIP dimulai dengan low pH solution (glycine atau citric acid) untuk dissolution inorganic deposit, dilanjutkan high pH solution (NaOH dengan EDTA detergent) untuk removal organic dan biofouling residue.
4. Biocide dosing untuk kontrol biofouling
Pada sistem yang beroperasi dengan umpan mengandung tinggi TSS atau BOD dari raw water sumber permukaan, biofouling menjadi ancaman serius. Shock dose non-oxidizing biocide seperti isothiazolinone compound atau glutaraldehyde derivative dilakukan secara periodik (setiap 2-4 minggu) dengan contact time minimal 30 menit sebelum flushing. Hindari kombinasi oxidizing dan non-oxidizing biocide dalam satu cycle karena netralisasi mutual dapat mengurangi efektivitas keduanya.
Poin penting lainnya: semua parameter hasil water analysis harus dievaluasi terhadap karakteristik membran spesifik yang digunakan—baik type filmtec, toray, atau suez—karena spesifikasi tolerance tiap manufacturer berbeda-beda. Dokumen guideline dari original membrane manufacturer selalu menjadi referensi utama, lalu dilengkapi dengan data historis performa sistem setempat untuk fine-tuning program.
Pendekatan Teknis ZI-CHEM dalam Assessment Sistem RO Anda
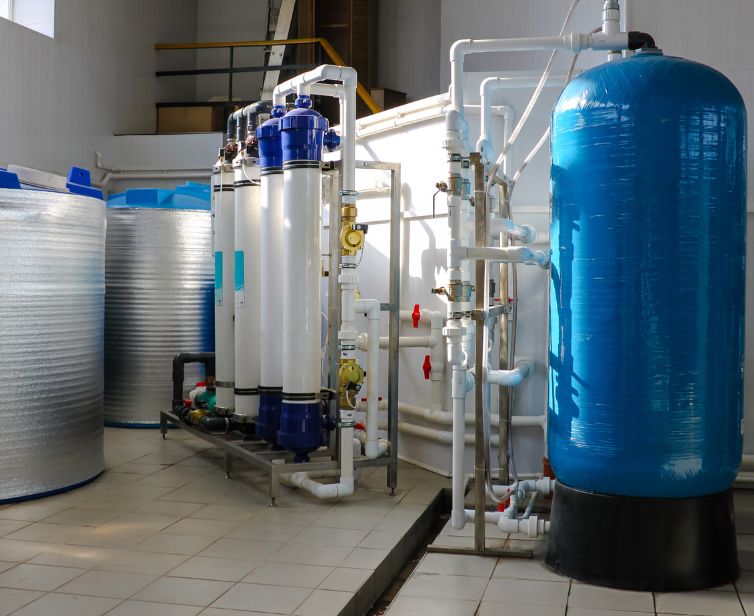
Dalam site assessment rutin, tim teknis ZI-CHEM mulai evaluasi dengan memahami konteks operasional sistem Reverse Osmosis yang ada. Langkah pertama bukan langsung meresepkan produk, melainkan mengumpulkan seluruh data historis: water quality report dari raw water source, parameter feed water membran terkini, logsheet operating pressure dan flow selama 3-6 bulan terakhir, record jadwal CIP sebelumnya beserta formulasi chemical yang digunakan, dan laporan laboratorium hasil foulant extraction jika pernah dilakukan.
Ketika menganalisis hasil water analysis, hal pertama yang diperiksa adalah keseimbangan ionik dan indeks saturasi. pH, conductivity, bicarbonate alkalinity, calcium concentration, magnesium, silica, besi total, dan sulfat—semua parameter ini dihitung bersama untuk menghasilkan skor skalabilitas yang akurat. Hasil perhitungan ini menentukan apakah masalah utama berasal dari thermodynamic drive toward precipitation (scale potential tinggi) atau kinematic accumulation mechanism (fouling propensity tinggi).
Evaluasi data performa membrane melibatkan mapping trend normalized permeate flow versus normalized salt passage. Grafik ini mengungkapkan pola degradasi: penurunan simetris pada kedua parameter mengindikasikan uniform fouling, sementara divergensi (flow turun tapi salt passage naik) mengarah pada localized damage atau defective gasket. Dari sini, tim menentukan strategi intervensi mana yang lebih prioritas—preventive fouling control atau corrective membrane restoration.
Rekomendasi program treatment yang kami sampaikan mencakup tiga elemen sekaligus: selection antiscalant dan dechlorination chemical yang disesuaikan dengan profil kimia umpan tertentu, scheduling cleaning protocol beserta concentration dan duration yang direkomendasikan per jenis deposit, dan parameter monitoring point yang perlu di-tracker operator harian untuk early warning detection. Semua output disampaikan dalam bentuk document yang mudah diimplementasikan oleh tim operator existing, bukan sekadar list chemical catalog.
Risiko Aplikasi Program RO Chemical yang Tidak Terukur
| Parameter / Aspek Teknis | Yang Perlu Dicek | Risiko Jika Diabaikan |
|---|---|---|
| Saturation Index (LSI, FSPI) | Hitung dari data chemistry umpan real-time | Pemilihan antiscalant tidak tepat; scale tetap terbentuk meski sudah didosing |
| Residual Chlorin / ORP | Testing di membrane entry stream | Oxidative degradation polyamide layer; salt passage naik permanen |
| SDI₁₅ dan Turbiditas Feed | Uji di inlet membrane skid | Colloidal fouling cepat; membrane life expectancy berkurang 40-60% |
| Dosis SMBS vs Free Chlorine Ratio | Stoichiometric calculation + 20% buffer | Under-dosing: chlorine breakout ke membran. Over-dosing: excessive COD buildup, microbial growth downstream |
| Cycle & Interval CIP | Trend normalized permeate dan ΔP | Too late intervention: irreversible fouling. Too frequent: chemical waste, mechanical stress pada membran |
| Silica Concentration & Recovery Ratio | Analisis total dissolved silica | Silica gel formation yang resisten terhadap CIP standar; recovery ratio melebihi critical solubility threshold |
Pengalaman Lapangan Tim Teknikal pada Industri High-Purity
Pengelolaan sistem Reverse Osmosis pada sektor industri farmasi dan elektronik menuntut standar yang jauh lebih ketat dibandingkan aplikasi air minum atau cooling water. Di industri farmasi, water untuk injection (WFI) generation system bergantung pada pretreatment multi-stage RO yang harus mempertahankan validated cleanliness qualification sepanjang tahun. Ketidaksesuaian chemical treatment dapat mengganggu cleanability validation dan mengancam compliance terhadap regulasi cGMP.
Di sektor elektronik khususnya fabricasi semiconductor, purity level feed water untuk polishing mixed bed resin harus mencapai resistivity >15 MΩ·cm. Kontaminan trace seperti silika pada ppt level, organic carbon TOC rendah, dan ion boron harus ter-remove oleh RO skid secara konsisten. Fluktuasi performa membran akibat perubahan program reverse osmosis chemical bisa mengancam yield production wafer dan meningkatkan reject rate pada cleanroom environment.
Berbagai tantangan ini mengharuskan pendekatan yang tidak hanya reactive tetapi juga predictive. Tim teknis yang berpengalaman memahami bahwa optimalisasi sistem RO bukan soal memilih chemical dengan harga kompetitif semata, melainkan membangun integrated treatment framework yang menghubungkan kualitas umpan, pilihan chemical, scheduling maintenance, dan monitoring parameter secara holistik. Integrasi inilah yang membedakan program treatmen sukses dari kegagalan berulang yang membuat engineer terus mencari solusi sementara akar masalah tidak pernah terselesaikan.
Studi Kasus: Pemulihan Performa Membran RO di Pabrik Minuman
Pada salah satu aplikasi di industri makanan dan minuman, pabrik beverage menghadapi penurunan produktivitas RO system yang menghasilkan purified water untuk blending dan rinsing line produksi.
Kondisi awal menunjukkan normalized permeate flow telah turun 22% dari baseline awal kommissioning dalam periode 8 bulan, dengan differential pressure antar stage membrane element meningkat melebihi 1,5 bar dari setpoint desain. Scheduled CIP quarterly belum menyelesaikan masalah—hasil post-clean permeate return hanya 85% dari target.
Evaluasi teknis dilakukan dengan menganalisis water composition feed tank, reviewing riwayat chemical dosing history, dan menjalankan foulant identification test melalui extract sample dari beberapa representative membrane elements. Temuan utama: scale calcium carbonate dan barium sulfate terdeteksi pada middle-to-end section elements karena antiscalant dosage tidak dikalkulasi ulang saat musim kemarau menyebabkan lonjakan kandungan mineral pada raw water supply. Selain itu, residual chlorine dari klorinasi reservoir distribusi tidak fully depleted sebelum masuk ke RO skid karena dosing metabisulfite masih mengandalkan fixed-rate timer tanpa feedback loop dari chlorine monitor.
Arah solusi yang diterapkan mencakup reformulasi antiscalant dosage berdasarkan saturation index seasonal adjustment, penambahan online chlorine analyzer dengan automatic SMBS dosing controller, dan restrukturisasi jadwal CIP yang dipicu oleh trending data bukan berdasarkan kalender tetap. Setelah implementasi selama 60 hari, normalized permeate flow kembali ke 98% dari nominal value, differential pressure stabil pada range operasional aman, dan interval CIP berhasil diperpanjang dari 3 bulan ke 6 bulan tanpa kehilangan performa. Pelajaran kunci dari kasus ini: program reverse osmosis chemical yang valid harus dinamis mengikuti perubahan seasonality kualitas umpan, bukan fixed recipe yang tidak pernah dievaluasi ulang.
Hal yang Sering Ditanyakan Engineer Tentang Manajemen Sistem RO
1. Apa itu normalized permeate flow?
Normalized permeate flow adalah nilai flux permeate yang telah dikoreksi terhadap perbedaan temperatur feed water dan tekanan operasi aktual, sehingga bisa dibandingkan dengan baseline desain. Koreksi normalisasi menggunakan standard reference temperature (biasanya 25°C) dan tekanan feeding nominal.
Dengan normalisasi, engineer bisa membedakan apakah penurunan flow sesungguhnya disebabkan fouling/damage membran atau hanya fluktuasi cuaca (musim hujan vs kemarau). Rumus umum normalisasi melibatkan ratio permeate flow actual dibagi factor koreksi temperatur yang eksponensial terhadap perbedaan suhu feed dengan reference temperature.
2. Seberapa sering CIP membrane RO dilakukan?
Frekuensi CIP idealnya ditentukan berdasarkan trending data performa membrane, bukan kalender tetap. Secara umum, CIP preventif dijadwalkan setiap 3-6 bulan untuk sistem dengan kualitas umpan terkontrol. Namun trigger corrective cleaning adalah ketika normalized permeate flow drop >15% dari baseline atau differential pressure increase >15%.
Pada kasus dengan sediment load tinggi atau silica content ekstrem, interval bisa lebih singkat sekitar 1-2 bulan. Yang perlu dihindari adalah delaying cleaning terlalu lama hingga deposit mengeras menjadi irreversible fouling, maupun melakukan CIP berlebihan yang menyebabkan mechanical wear dan chemical exposure excess pada membran.
3. Bagaimana dechlorination melindungi membran?
Membran polyamide thin-film composite (TFC) sangat sensitif terhadap oxidant termasuk free chlorine, chloramine, dan ozone. Mekanisme perlindungan dechlorination bekerja melalui reaksi reduksi kimia di mana Sodium Metabisulfite (SMBS) bereaksi dengan residual chlorine mengubahnya menjadi chloride ion yang inert terhadap polyamide.
Reaksi: Na₂S₂O₅ + Cl₂ + H₂O → 2NaCl + 2H₂SO₄. Proses ini harus selesai 100% sebelum air memasuki membrane housing. Under-dosing meninggalkan trace chlorine yang perlahan merusak active layer over weeks, sementara overdosing menambahkan unnecessary organic load dan bisulfite yang bisa memicu bacterial proliferation di downstream storage tank.
Oleh karena itu, precise dosing calculation berdasarkan daily chlorine load measurement plus safety margin dan continuous monitoring menggunakan ORP probe atau colorimetric test kit menjadi komponen esensial program reverse osmosis chemical.
4. Apakah antiscalant yang berbeda bisa dicampur dalam satu dosing point?
Pencampuran berbagai formula antiscalant dalam satu dosing point umumnya tidak direkomendasikan kecuali confirmed compatible oleh supplier. Beberapa senyawa fosfonat dapat berpresipitasi dengan ion logam tertentu jika dicampur dengan polimer acrylate tanpa proper sequencing. Jika dua type antiscalant diperlukan karena profile umpan yang kompleks, gunakan dual-dosing pump terpisah dengan injection points yang dipisahkan minimal 10 pipe diameter downstream mixing zone. Selalu konsultasi dengan application engineer sebelum mengubah formulation chemical.
Penutup: Program Treatmen Harus Disesuaikan dengan Kondisi Sistem Spesifik
Optimalisasi sistem Reverse Osmosis tidak dimulai dari katalog produk atau rekomendasi generic. Dimulai dari pemahaman mendalam terhadap karakter air umpan, kondisi operasi yang berlangsung, tipe membran yang terpasang, dan target reliability yang diharapkan pabrik. Reverse osmosis chemical program yang efektif dibangun melalui iterasi berkelanjutan antara data monitoring lapangan, analisis laboratorium, dan penyesuaian dosis secara berkala—bukan dokumen statis yang dibuat sekali lalu ditinggalkan selama bertahun-tahun.
ZI-CHEM hadir sebagai partner teknis yang menyediakan assessment menyeluruh, mulai dari water analysis komprehensif, evaluasi performa membran berbasis data historis, hingga rekomendasi program treatment lengkap yang siap diimplementasikan oleh tim Anda. Pendekatan ini memastikan setiap chemical yang digunakan memang relevan dengan masalah spesifik di instalasi Anda, bukan sekadar solusi massal yang menggeneralisir kebutuhan.
Program reverse osmosis chemical ZI-CHEM mencakup antiscalant, membrane cleaner, biocide, dan dechlorination yang semuanya didesain untuk menjaga performa membran RO dalam jangka panjang. Untuk diskusi teknis lebih lanjut mengenai sistem Reverse Osmosis di plant Anda, hubungi tim expert kami melalui Konsultasi Gratis dengan Tim Teknis ZI-CHEM via WhatsApp.
Untuk pengelolaan masalah air industri secara menyeluruh, Anda juga bisa mengeksplorasi solusi ZI-CHEM di area lain seperti corrosion control, scale deposit control, fouling control, serta program treatment spesifik untuk boiler treatment dan cooling system treatment.
Referensi: AWWA Guidelines for RO Chemical Treatment; Original Membrane Manufacturer Technical Manuals (FilmTec™, Toray); Internal performance data and case records PT ZI-Tech Asia.
Expert Reviewer: Adi Adriansyah, Regional Product Manager Business Unit at PT ZI-Tech Asia. Universitas Sriwijaya, Bachelor, Chemical Engineering (1993–1998).